Ontbrekende afmetingen die ervoor zorgen dat de bemonstering mislukt en dat de sluiting niet overeenkomt
1. Inleiding en bewijs uit de sector
In de ontwikkelingsworkflow voor op maat gemaakte glazen flessen concentreren veel merkeigenaren zich sterk op het silhouet van de fles, reliëfpatronen, spuitcoating en decoratieve afwerkingen, terwijl ze de halsafwerking slechts als een eenvoudige hulpstructuur beschouwen. Het is gebruikelijk om alleen weergaven te ontvangen zonder volledige technische afmetingen. Voor glasfabrikanten, leveranciers van sluitingen en capsuleproducenten dient de nekafwerking echter als het enige passende grensvlak tussen de glazen container en de afdichtingscomponenten. De tolerantiemarge is extreem krap. Onvolledige tekeningspecificaties veroorzaken vaak cascadeproblemen tijdens bemonstering, afsluitingsproeven, vullen en massaproductie. Dit is de reden waarom specificaties voor nekafwerking de eerste kritische poort worden voor elk op maat gemaakt verpakkingsproject.
Gegevens uit de sector illustreren duidelijk de risico's. Voor hoogwaardige glazen olieflessen kan het lekkagepercentage onder de 0,1% worden gehouden wanneer machinale bewerking van de nekafwerking is gekwalificeerd [1]. Zodra de maatafwijking van de hals groter wordt dan 0,05 mm, kan het lekkagepercentage oplopen tot 3%–5% [1] - een 30 tot 50-voudige verslechtering van de afdichtingsprestaties, veroorzaakt door een kleine maatfout. Uit statistieken van de China Packaging Federation blijkt dat bij hogesnelheidsafvullijnen met een snelheid van meer dan 450 flessen per minuut het totale percentage defecten bij het sealen gemiddeld 3,1% bedraagt, en dat ongeveer 2,8% van de defecten het gevolg is van torsieschommelingen boven het aanvaardbare bereik van ±15%; op oudere productielijnen kan dit cijfer oplopen tot boven de 4,5% [2]. Uit een externe audit van 147 terugroepingen van ingeblikte producten in kleine batches bleek dat 38% van de terugroepingen werd veroorzaakt door voortijdig falen van de verzegeling, en niet door vervuiling of gebreken in de etikettering [3].
2. Waarom de halsafwerking zo weinig tolerantie heeft
Veel klanten vragen zich af waarom visueel vergelijkbare halsafwerkingen eindigen met losse, lekkende doppen of kruislingse schroefdraad. De hoofdoorzaak ligt in de glasvormingsmechanica. Nekafwerkingen zijn precisiezones die bij hoge temperaturen zijn gevormd. Koelkrimp, matrijsfabricage, machinerotatiesnelheid en kloddertemperatuur introduceren allemaal dimensionale variatie. Aluminium sluitingen, T-kurken, plastic doppen met schroefdraad en trekdoppen zijn daarentegen nauwkeurig gestempelde of spuitgegoten onderdelen met veel nauwere tolerantiebanden. Volgens algemeen aanvaarde industriële richtlijnen bedraagt de typische tolerantie voor sluitingen met vloeistofschroefdraad ±0,15 mm, terwijl de bruikbare tolerantie voor glazen halsafwerkingen ongeveer ±0,2 mm bedraagt. Zelfs een kleine afwijking buiten deze grenzen kan de verzegeling verbreken.
Relevante normen bieden een formele referentie. GB/T 17449-2025, Verpakking - Glazen containers - Afmetingen van de hals met schroefdraad, specificeert de classificatie, constructie en maatvereisten voor glazen hals met schroefdraad [4]. GB/T 37851-2019, Glazen containers - Toleranties voor containers met smalle hals, is een wijziging van ISO 12818:2013 en regelt de toegestane variatie voor capaciteit, hoogte, diameter en haaksheid [5]. Met volledige tekeningen kunnen glasfabrieken, sluitingsfabrikanten en capsuleleveranciers vanuit één uniforme basislijn werken.
3. Kritieke afmetingen ontbreken meestal in tekeningen
De volgende drie groepen kritische dimensies worden het vaakst weggelaten, wat direct leidt tot mislukte monsters en incompatibele sluitingen.
3.1 Parameters voor kerndraadkoppeling
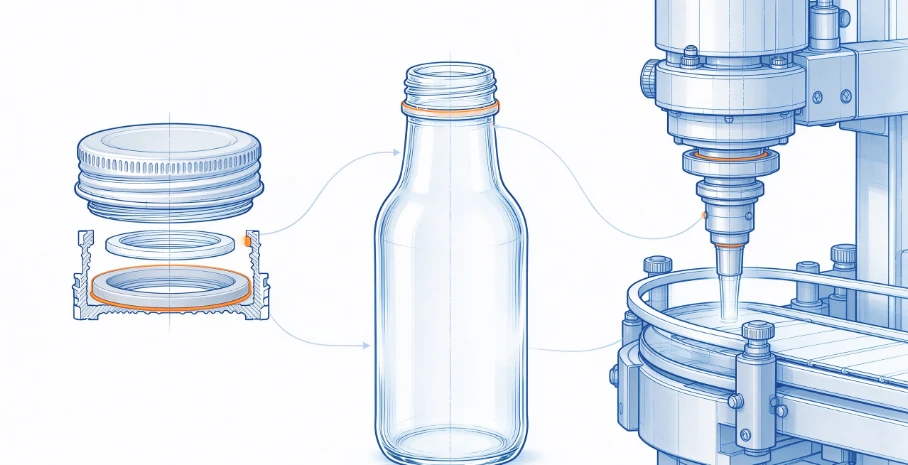
Veel tekeningen markeren alleen "halsafwerking met 21 tanden" zonder verdere details. Een volledige draadspecificatie omvat grote diameter, kleine diameter, spoed, draadvormhoek, draadstartpositie en effectieve draadhoogte. Ontbrekende mediaandiameter en effectieve draadhoogte zijn de meest voorkomende fouten. Onvoldoende effectieve draadhoogte verhindert volledige compressie van de dopvoering, wat resulteert in lekkage onder transporttrillingen. Een te grote mediaandiameter verhoogt het afdekkoppel op vullijnen, waardoor sluitingen worden bekrast of draadstripping wordt veroorzaakt. Een ondermaatse middendiameter zorgt voor onvoldoende vergrendelingskracht, wat leidt tot lekkage wanneer flessen worden omgekeerd. De ontlastingsgroef voor de draadslingering wordt ook vaak over het hoofd gezien. Zonder gedefinieerde reliëfafmetingen zorgt het verhoogde materiaal aan de schroefdraaduiteinden ervoor dat de doppen niet volledig op hun plaats zitten.
3.2 Afmetingen bovenoppervlak en afdichtingsvlak
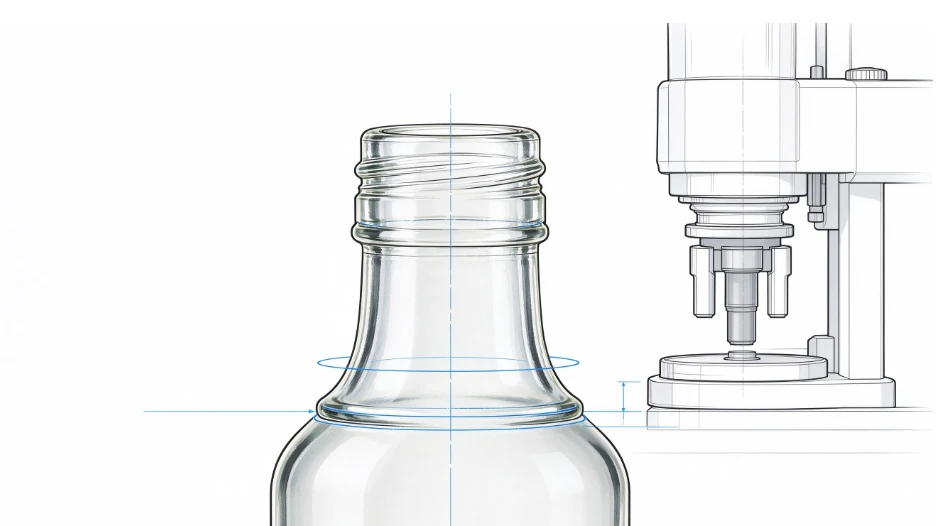
Deze groep omvat de buitendiameter bovenaan, de binnendiameter bovenaan, de breedte van het afdichtingsvlak, vlakheid en de afschuiningshoek bovenaan. Het afdichtingsvlak is waar de voering in contact komt met het glas en de primaire barrière tegen lekkage vormt. Een smal afdichtingsvlak concentreert de voeringdruk en veroorzaakt voeringverbrijzeling. Onregelmatigheden in het oppervlak of hoge plekken veroorzaken microlekken, zelfs als de draden correct zijn, waardoor geleidelijk smaakverlies en vloeistofverdamping tijdens opslag mogelijk zijn. Overmatige afschuining bevordert een verkeerde uitlijning van de dop, terwijl onvoldoende scherpe afschuiningen de voeringen schuren tijdens het afdekken met hoge snelheid. Dergelijke defecten doorstaan vaak een statische, handmatige test en komen pas aan het licht als de flessen op de afvullijn van de klant draaien. Bij geslepen halzen van wijnflessen resulteren de weggelaten conische hoek en conische hoogte voor T-kurken in moeilijk inbrengen of terugveren van de kurk en gaslekkage.
3.3 Lokalisatie en structurele hulpafmetingen
Deze omvatten het bepalen van de schouderhoogte, het bepalen van de buitendiameter van de schouder, de totale nekhoogte en de positie van de kraag. Automatische sluitmachines verwijzen naar de lokalisatieschouder om de verticale flespositionering te controleren; variatie in schouderhoogte verstoort de capping-diepte en koppelcontrole. Bij PVC- en krimpcapsules zorgen ontbrekende specificaties voor de totale nekhoogte en de buitendiameter van de kraag voor slecht passende capsules: ofwel te lang met kreukels, ofwel te kort om de draden volledig te bedekken. Een andere veel voorkomende vergissing is de rondheidstolerantie. Een niet-ronde, niet-ronde hals kan geen uniform contact vormen met ronde aluminium sluitingen.
4. Technische vereisten die vaak over het hoofd worden gezien
Naast de lineaire afmetingen worden technische eisen die vaak buiten beschouwing worden gelaten, onder meer de haaksheid van de hals, een uniforme wanddikte en defectvrije zones voor bellen en stenen. Een ongelijkmatige wanddikte veroorzaakt vervorming na afkoeling en excentriciteit van de schroefdraadhals. Door een slechte haaksheid kantelen de flessen op de vultransportbanden en ontstaat er een ongelijkmatige compressie van de voering tijdens het sluiten.
5. De werkelijke kosten van een verkeerde nekafwerking
Een wijdverbreide risicovolle praktijk is om eerst de flesvorm te vervaardigen en daarna de bronsluitingen. Voor maatwerkgereedschappen zijn aanzienlijke investeringen nodig: de kosten voor aangepaste matrijzen variëren doorgaans van 3.000 tot 15.000 dollar, en complexe vormen kunnen oplopen tot 20.000 tot 40.000 dollar [6]. Een volledig op maat gemaakt project, vanaf de goedkeuring van de tekening tot de eerste verzending, duurt normaal gesproken 10 tot 16 weken, terwijl de fabricage van de matrijzen 4 tot 6 weken duurt en de kernbewerking ongeveer 7 tot 15 werkdagen [7][8]. Als er na de productie van monsters een non-conformiteit van de nek wordt ontdekt, vereist het herwerken van schroefdraden en afdichtingsoppervlakken vaak kernmodificatie of volledige vervanging van de kern, wat weken vertraging en sloopkosten met zich meebrengt die de merkeigenaar moet dragen.
6. Aanbevolen ontwikkelingsworkflow
De beproefde aanpak is de ontwikkeling van de sluiting eerst: zorg voor een monster van de beoogde sluiting, verkrijg de passende tekening van de fabrikant van de sluiting, bepaal de parameters voor de afwerking van de glazen hals in omgekeerde volgorde, en geef pas daarna de glastechnische tekening uit en begin met het nemen van monsters van de mal. Wanneer een klant een fysiek sluitmonster heeft maar geen tekening, is de veilige route om het monster aan de glasfabriek te leveren voor 3D-scannen en reverse engineering, alle passende afmetingen en toleranties uit te voeren, ondertekende goedkeuring van beide partijen te verkrijgen en vervolgens door te gaan met het bewerken van de matrijs.

7. Conclusie
Het silhouet van de fles bepaalt hoe het product eruit ziet; de halsafwerking bepaalt of het hele verpakkingssysteem werkt. Een gekwalificeerde halsafwerkingstekening is niet alleen maar een cirkel op papier. Het legt de schroefdraad, het afdichtingsvlak, de locatiestructuur en de tolerantievereisten vast, zodat de glasfabriek, de leverancier van de doppen en de capsuleproducent allemaal vanuit dezelfde basis werken. Zonder deze parameters is een bemonsterde fles slechts een mooi, maar toch niet-afsluitbaar, halffabrikaat. Dit is precies de reden waarom de parameters voor de halsafwerking de eerste hindernis vormen bij elk op maat gemaakt verpakkingsproject.
Referenties
[1] Testgegevens uit de industrie over het afdichten van glazen olieflessen: premiumflessen bereiken een lekkagepercentage van minder dan 0,1%, terwijl de lekkage kan oplopen tot 3%–5% wanneer de afwijking van de halsmaat groter is dan 0,05 mm (industrierapport uit 2025). Bron: https://www.docin.com/touch_new/preview_new.do?id=4933075353
[2] Statistieken over de productielijnen van de China Packaging Federation: totaal percentage defecte afdichtingen van 3,1% op lijnen boven 450 bpm, waarbij 2,8% wordt toegeschreven aan koppelfluctuaties boven ±15% (gegevens uit 2024). Bron: https://www.docin.com/touch_new/preview_new.do?id=4945755020
[3] Audit door derden van 147 terugroepingen van ingeblikte producten in kleine batches: 38% toegeschreven aan voortijdig falen van de afdichting (2025). Bron: https://www.glasscraftbottle.com/bottle-closures-accessories/3009.html
[4] GB/T 17449-2025, Verpakking - Glazen containers - Afmetingen halsafwerking met schroefdraad. Uitgegeven in 2025, geïmplementeerd in 2026, actueel. Bron: https://std.samr.gov.cn/gb/search/gbDetailed?id=3DBA213286CD0D16E06397BE0A0A8119
[5] GB/T 37851-2019, Glazen containers - Toleranties voor containers met smalle hals, gewijzigd ten opzichte van ISO 12818:2013, actueel. Bron: https://std.samr.gov.cn/gb/search/gbDetailed?id=91890A0DA4EE80C6E05397BE0A0A065D
[6] Kosten voor aangepaste matrijzen (3.000–15.000 dollar, complexe vormen tot 20.000–40.000 dollar). Bronnen: https://www.packafill.com/private-mold-vs-stock-mold-glass-bottles/; https://www.hjglassfactory.com/news/industry-news/custom-mold-vs-stock-bottles-when-to-invest-in-bespoke.html
[7] Volledige projecttijdlijn op maat van 10–16 weken, matrijsfabricage 4–6 weken. Bron: https://glassrock.com/ar/custom-glass-bottles-for-premium-beverages/
[8] Kernvormbewerking van ongeveer 7–15 werkdagen. Bron: https://jbtopglass.com/customization/mold-development/